产品中心

电池结构件自动化装配生产线
全自动化的棱柱形电池单元生产线,集成了关键工艺,如防爆阀焊接、盖板组装焊接、气密性测试以及阻抗/性能测试。
- 产品详细
-
- 商品名称: 电池结构件自动化装配生产线
- 商品编号: 电池结构件自动化装配生产线
全自动化的棱柱形电池单元生产线,集成了关键工艺,如防爆阀焊接、盖板组装焊接、气密性测试以及阻抗/性能测试。
1. 设备概述
- 设备名称: 棱柱电池生产线
- 型号: HY-PBML5000
- 应用: 全自动棱柱电池单元生产线,集成了防爆阀焊接、盖板组装焊接、气密性测试和阻抗/性能测试等关键工艺。
- 生产能力: 每分钟20–30个单元(取决于工艺)。
2. 机械规格
- 设备尺寸:
- 长度:15,000 mm
- 宽度:3,000 mm
- 高度:2,200 mm
- 重量: 8,500 kg ± 5%
- 模块化结构: 各个工作站通过输送系统互联。
- 框架材料: 高强度钢,表面喷涂粉末以防腐蚀。
- 工作台材料: 不锈钢,具有抗静电性能。
3. 关键工作站和规格
3.1 防爆阀焊接站
- 焊接方法: 精密激光焊接。
- 激光规格:
- 波长:1064 nm。
- 功率:200 W(可调)。
- 焊接速度: 每个阀1–3秒。
- 焊接精度: ±0.02 mm。
- 材料兼容性: 铝、不锈钢。
- 视觉系统:
- 高分辨率CCD相机用于精确阀对准。
- 实时监控焊接质量。
3.2 盖板组装焊接站
- 焊接方法: 电阻或超声波焊接。
- 焊接电流: 50–500 A(可编程)。
- 焊接速度: 每分钟8–12次焊接。
- 对准精度: ±0.03 mm。
- 盖板尺寸兼容性:
- 长度:50–200 mm
- 宽度:30–100 mm
- 材料兼容性: 铝、镍涂层钢。
- 焊接前验证: 基于传感器的正确板放置检测。
3.3 气密性测试站
- 测试方法: 氦气泄漏检测。
- 检测范围:
- 最小泄漏率:1 × 10⁻⁶ mbar·L/s。
- 泄漏率:1 × 10⁻² mbar·L/s。
- 循环时间: 每个单元≤20秒。
- 真空室尺寸:
- 长度:50–300 mm
- 宽度:50–200 mm
- 高度:5–100 mm
- 氦气回收效率: ≥98%。
- 合格/不合格标准: 可根据客户规格进行配置。
3.4 阻抗和性能测试站
- 测试参数:
- 内阻(阻抗):0.01–100 mΩ(精度:±0.001 mΩ)。
- 电压范围:0–100 V(精度:±0.01 V)。
- 电流范围:0–200 A(精度:±0.1 A)。
- 测试速度: 每分钟最多30个单元。
- 性能指标: 进行充放电循环模拟和阻抗测量。
- 数据存储:
- 内部存储:2 TB SSD用于测试结果。
- 导出格式:通过USB、以太网或云导出CSV、PDF。
4. 输送系统规格
- 运输速度: 可调,12 m/min。
- 输送材料: ESD安全带,具有耐磨涂层。
- 负载能力: 每个单元10–15 kg。
- 定位精度: ±0.05 mm,采用伺服驱动索引。
5. 控制与接口
- 控制系统基于PLC的集中系统,集成监控。
- 人机界面:
- 15英寸电容触摸屏,支持多语言。
- 直观的图形用户界面用于站点控制和监控。
- 数据管理:
- 不同电池型号的配方存储。
- 生产和质量指标的实时分析。
- 通信协议Modbus、Ethernet/IP和OPC UA用于工厂集成。
6. 电气规格
- 电源交流380V ± 10%,50/60 Hz,三相。
- 功耗20 kW(整条生产线)。
- 控制电压24V直流用于辅助系统。
7. 安全特性
- 紧急停止每个站点都有多个紧急停止按钮。
- 过载保护集成传感器用于输送机和焊接站的负载监控。
- 激光安全1级激光防护罩,带联锁和安全帘。
- 氦气泄漏检测报警过高泄漏率的可听和可视警报。
- 保护屏障透明防护罩,带联锁以确保操作员安全。
8. 环境和安装要求
- 操作环境:
- 温度:15–30°C
- 湿度:≤60% RH(无凝结)。
- 噪音水平操作时≤75 dB。
- 安装要求:
- 平坦、无振动的表面。
- 设备周围间隙:1000毫米。
9. 可选配置
- 双焊接头用于提高焊接站的产量。
- 先进的视觉系统基于AI的焊接和装配过程缺陷检测。
- 自动装载/卸载用于物料搬运的机器人集成。
- 物联网连接基于云的监控和远程诊断。
10. 维护和保修
- 维护计划:
- 每周:检查焊接头,检查输送机对齐,清洁真空室。
- 每月:校准测试站并验证对齐系统。
- 每季度:全面诊断电气和机械系统。
- 保修期:
- 标准:12个月。
- 延长:可根据要求提供36个月。
以上参数为特定测试条件下的参考值,实际表现受物料、工艺环境及操作条件影响,以双方确认的验收标准为准。
关键词:
电池结构件自动化装配生产线
系列产品

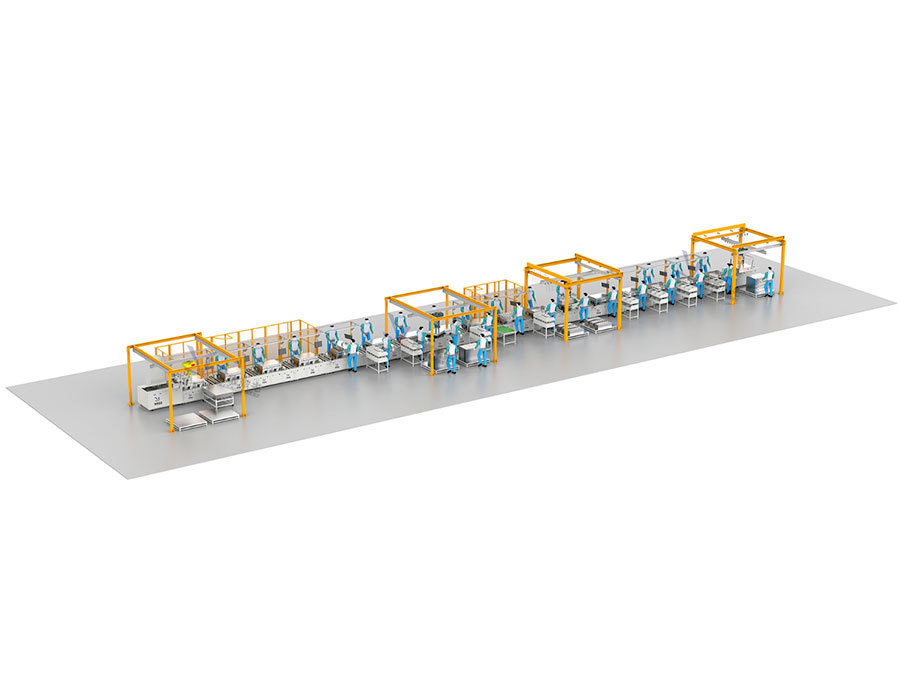
该方壳电池模块PACK装配线是一个完全自动化的生产系统,用于将棱柱电池模块组装成完整的电池PACK。该生产线集成了多个过程,包括电池单元分拣、模块组装、焊接、检测和PACK集成,确保高精度、高效率和产品可靠性。

587Ah/628Ah 模组与PACK组装线是一条全自动、AGV(自动导引车)驱动的生产系统,专为下一代大容量储能(ESS)电池制造而设计。它支持在同一车间内同时混线生产 587Ah、628Ah 和 314Ah 方形电芯。

获取免费报价
请留下您的留言,我们收到后会尽快联系我们您!

对不起,当前栏目暂无内容
您可以查看其他栏目
营业执照
