解决方案

- 产品详细
-
- 商品名称: 圆柱电池生产线
- 商品编号: 圆柱电池生产线
电极和隔离材料的自动喂料和对齐,以便进行电池卷绕。

1. 设备概述
圆柱形电池生产线是一个全自动化的生产系统,旨在高效、精确地制造圆柱形电池。该生产线集成了材料准备、组装和质量保证流程,以提供高性能的电池单元。
2. 关键流程和模块
2.1 卷绕材料供给
- 应用: 自动供给和对齐电极和隔离材料以进行电池卷绕。
- 规格:
- 材料宽度: 40–80 毫米。
- 材料厚度:
- 电极: 0.04–0.1 毫米。
- 隔离材料: 0.01–0.03 毫米。
- 张力控制: 基于伺服,±5% 偏差。
- 供给速度: 高达 5 米/分钟。
2.2 压平和粘合剂应用
- 应用: 确保精确的分层和粘合剂应用,以保持一致的卷绕质量。
- 规格:
- 压平公差: ±0.02 毫米。
- 粘合剂应用宽度: 1–10 毫米。
- 粘合剂精度: ±0.1 毫米。
- 循环时间: 每层 ≤2 秒。
2.3 高压测试
- 应用: 验证卷绕电池的绝缘和安全标准。
- 规格:
- 电压范围: 500–3000 伏直流。
- 漏电流阈值: ≤1 微安。
- 测试速度: 每个电池 ≤3 秒。
- 合格/不合格标准: 可通过 PLC 自定义。
2.4 电池单元壳体插入
- 应用: 自动将卷绕电池插入圆柱形壳体。
- 规格:
- 壳体尺寸:
- 直径: 10–30 毫米。
- 高度: 30–80 毫米。
- 循环时间: 每个单元 ≤5 秒。
- 定位精度: ±0.05 毫米。
- 壳体尺寸:
2.5 正极集电体激光焊接
- 应用: 通过高精度激光焊接将正极连接到电池盖上。
- 规格:
- 激光功率: 300–500 瓦。
- 波长: 1064 纳米。
- 焊点直径: 0.1–0.3 毫米。
- 焊接速度: 每个焊接 ≤5 秒。
- 材料兼容性: 镍、铜、铝。
2.6 负极集电体激光焊接
- 应用: 通过激光焊接将负极连接到电池罐上。
- 规格:
- 激光功率: 300–500 瓦。
- 波长: 1064 纳米。
- 焊点直径: 0.1–0.3 毫米。
- 焊接速度: 每个焊接 ≤5 秒。
- 材料兼容性: 镍、铜、铝。
3. 生产线规格
- 整体尺寸:
- 长度: 20,000 毫米。
- 宽度: 5,000 毫米。
- 高度: 2,500 毫米。
- 重量: 约 10,000 千克。
- 循环时间: 每个电池 15–20 秒(取决于工艺)。
- 生产能力: 每小时高达 2000 个电池。
- 自动化水平: 完全自动化,配备机器人处理。
4. 视觉和质量检测系统
- 焊接前对齐:
- 高分辨率 CCD 摄像头确保 ±0.02 毫米的定位精度。
- 焊接后检查:
- 通过基于 AI 的算法进行表面连续性和缺陷检测。
- 粘合剂应用检查:
- 视觉引导检查,具有可调阈值。
- 数据记录:
- 过程结果以 CSV 格式保存到中央服务器。
5. 控制和接口
- 控制系统: 集中 PLC,配备每个站点的分布式模块控制器。
- 人机界面:
- 15 英寸触摸屏,支持多语言。
- 实时过程监控和故障排除。
- 物联网连接:
- 通过以太网或云进行远程诊断和软件更新。
6. 安全特性
- 外壳: 完全封闭的工作站,带有联锁装置。
- 紧急停止:战略性地分布在生产线各处。
- 激光安全:1级激光保护,配有认证的观察窗。
- 过载保护:集成传感器用于检测电机或组件的压力。
7. 电气规格
- 电源:AC 380V ± 10%,50/60 Hz,三相。
- 最大功耗:50 kW。
- 控制电压:辅助系统用24V直流电。
8. 冷却系统
- 类型:激光和电子组件的水冷系统。
- 冷却能力:20 kW。
- 流量:10–20 L/min。
9. 环境要求
- 操作环境:
- 温度:15–30°C。
- 湿度:≤60% RH(无凝结)。
- 噪音水平:操作时≤70 dB。
- 安装空间:生产线周围最小间隙为1500 mm。
10. 维护和保修
- 维护计划:
- 每周:检查镜头、对准系统和传感器。
- 每月:校准激光系统并检查粘合剂施加器。
- 每季度:对机械和电气系统进行全面诊断。
- 保修期:
- 标准:12个月。
- 延长:可根据要求提供最长36个月的保修。
关键词:
圆柱电池生产线
系列产品

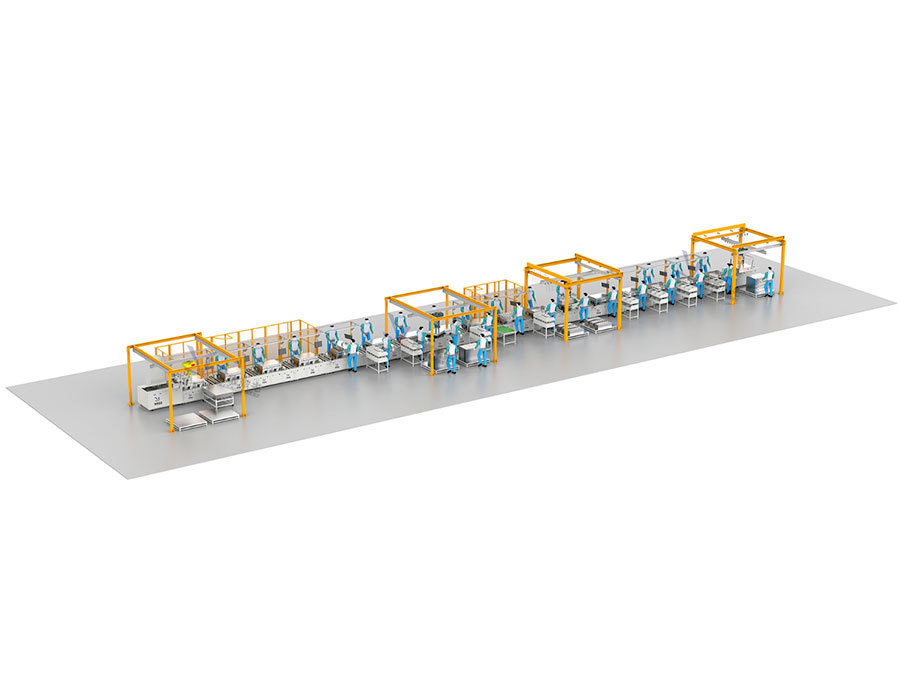

587Ah/628Ah 模组与PACK组装线是一条全自动、AGV(自动导引车)驱动的生产系统,专为下一代大容量储能(ESS)电池制造而设计。它支持在同一车间内同时混线生产 587Ah、628Ah 和 314Ah 方形电芯。

获取免费报价
请留下您的留言,我们收到后会尽快联系我们您!

